

Les revêtements de scellage par induction froissés ou brûlés sont des problèmes courants dans les opérations de scellage par induction. Ces défauts peuvent survenir lorsque l’énergie de scellage est trop élevée, le temps de chauffage est trop long ou le revêtement n’entre même pas en contact avec l’ouverture du récipient. Dans certains cas, les rides peuvent également résulter d’un chauffage insuffisant ou d’une pression inégale lors de l’application.
La clé pour résoudre ces problèmes est d’identifier la cause réelle avant de modifier les paramètres de la machine ou de remplacer le revêtement. Vérification duscelleuse par induction, l'application du bouchon, la construction du revêtement et la finition du col du récipient peuvent contribuer à améliorer l'uniformité de l'étanchéité et à réduire les défauts de production.
Table des matières
- À quoi ressemblent les joints d’induction froissés et brûlés ?
- Pourquoi les revêtements des joints d’induction se froissent-ils ?
- Pourquoi les revêtements de joint d’induction brûlent-ils ?
- Comment résoudre les problèmes de scellage par induction
- Comment éviter les plis et les brûlures pendant la production
- Foire aux questions
1. Que font les ridés et les brûlésJoints d'inductionRessembler?
Avant le dépannage, il est important de distinguer les différents défauts d’étanchéité.
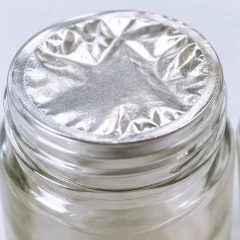
Joint d'induction froissé
La surface du papier d'aluminium ou du revêtement semble pliée, ondulée, déformée ou inégale après le scellage. Les rides peuvent apparaître sur le pourtour ou sur une partie de la surface d’étanchéité.
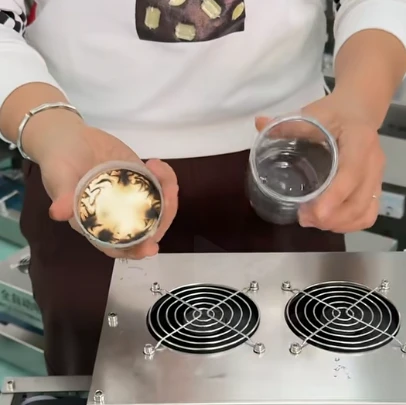
Joint d'induction brûlé ou surchauffé
La doublure peut présenter une décoloration foncée, des brûlures, une déformation ou une odeur de brûlé. En fonction de la construction du revêtement et de la gravité de la surchauffe, le matériau de support peut également se décolorer ou être endommagé.

Joint inégal ou partiel
Seule une partie du revêtement adhère à l’ouverture du conteneur, tandis que d’autres zones restent descellées. Cela peut être dû àpression inégale, uncol de bouteille irrégulier, contamination, ouconditions d'étanchéité inappropriées.
Ces défauts ne doivent pas être traités comme le même problème. Par exemple, une doublure froissée peut indiquer une surchauffe dans une situation mais un contact inégal ou un chauffage insuffisant dans une autre.
2. Pourquoi les revêtements des joints d’induction se froissent-ils ?
Doublures de joint d’inductionse froissent généralement lorsque la chaleur, la pression ou des différences dimensionnelles empêchent le revêtement de rester à plat contre l'ouverture du récipient.

Les causes les plus courantes comprennent :
2.1 Puissance d'induction excessive
Une puissance d'induction ou un temps de chauffage excessifs peuvent provoquer une surchauffe, un rétrécissement ou une déformation de la couche thermoscellée. Cela pourrait déformer la couche de papier d'aluminium, entraînant des plis. Dans les cas graves, la doublure peut être brûlée, endommagée ou rompue.
2.2 Diamètre surdimensionné du revêtement
Si le diamètre du revêtement est nettement plus grand que l'ouverture du récipient, l'excédent de matériau risque de ne pas reposer à plat contre le col. Il peut être comprimé lors de l’application et du scellage du bouchon, créant ainsi des rides sur les bords.
Vérifiez si le diamètre du revêtement correspond à l'ouverture du récipient. Certaines références d'application utilisent une différence dimensionnelle d'environ 0,5 mm comme point d'inspection initial. Cependant, la tolérance acceptable dépend de la conception du conteneur, de la construction du revêtement et des résultats réels des tests d'étanchéité.
2.3 Mouvement du conteneur ou positionnement incorrect
Si le récipient bouge pendant le scellage ou n'est pas correctement aligné avec la tête à induction, le revêtement peut recevoir une chaleur ou une pression inégale. Cela peut amener un côté à se sceller plus fermement que l’autre, ce qui entraînera des plis.
La pression appliquée lors du serrage du bouchon compte également.Un serrage excessif du capuchon n’améliore pas nécessairement les performances d’étanchéitéet peut contribuer à un contact irrégulier avec la doublure.
2.4 Ouvertures inégales ou contaminées des conteneurs
Des ouvertures de conteneur déformées, bosselées ou inégales peuvent empêcher le revêtement d'établir un contact constant. L'huile, la poussière et d'autres contaminants présents sur la surface d'étanchéité peuvent également interférer avec le transfert de chaleur et la pression d'étanchéité, entraînant une étanchéité inégale et des plis.
Même lorsque la couche thermoscellable est compatible avec le matériau de la bouteille, les variations de l'ouverture du récipient peuvent toujours affecter les performances de scellage. C'est une des raisons pour lesquellesLes bouteilles en PET peuvent ne pas se sceller correctement, même avec une couche thermoscellable appropriée.
2.5 Qualité incohérente du revêtement
Les rides peuvent également provenir du liner lui-même. Une épaisseur inégale, un mauvais contrôle de la tension du laminage, une déformation du matériau ou des plis introduits lors de la transformation peuvent affecter la planéité et les performances d'étanchéité du revêtement.
Comment dépanner les ridesDoublures de joint d’induction
Suivez ces étapes pour identifier et résoudre le problème :
Étape 1
Vérifiez la taille et l’alignement du revêtement
Confirmez que le diamètre du revêtement correspond à l'ouverture du récipient et qu'il est correctement centré.
Étape 2
Ajuster les paramètres de chauffage
Les autres conditions étant inchangées, réduisez progressivement la puissance d’induction ou le temps de chauffage. Vérifiez si les rides s'améliorent tout en vous assurant que le joint reste sécurisé.
Étape 3
Inspecter l’ouverture du conteneur
Assurez-vous que la surface de scellage est plate et propre et que les récipients restent stables pendant le processus de scellage.
Étape 4
Vérifier la qualité du revêtement
Si le problème persiste après les ajustements de l'équipement, inspectez l'épaisseur du revêtement, la qualité du laminage et la construction des matériaux.
Si la réduction de la puissance d’induction aide à éliminer les plis mais affaiblit également l’étanchéité, le problème ne peut pas être causé uniquement par le réglage de la puissance. Des vérifications supplémentaires peuvent être nécessaires pour déterminer si la construction du revêtement, le matériau et les spécifications du conteneur sont compatibles.
Pour les applications avec des exigences spécifiques en matière de bouteilles et de bouchons,correspondance de doublure personnalisée et test d'échantillonspeut aider à évaluer la compatibilité du revêtement avant la production en série.
3. Pourquoi les revêtements de joint d’induction brûlent-ils ?
La combustion est généralement associée à une chaleur excessive lors du processus de scellage par induction.
Les causes les plus courantes sont les suivantes.

3.1 La puissance d’induction est trop élevée
Le champ d'induction génère de la chaleur dans la couche de feuille d'aluminium. Si la puissance est trop élevée pour la combinaison spécifique de revêtement, de capuchon et de récipient, le film et les matériaux environnants peuvent surchauffer.
Les signes possibles incluent :
- Feuille foncée ou décolorée
- Odeur de brûlé ou inhabituelle
- Matériaux de revêtement déformés
- Couches de support endommagées
- Retrait difficile ou irrégulier du revêtement
Solution:Réduisez progressivement la puissance d'induction et vérifiez les résultats avec des tests sur échantillons contrôlés.
3.2 La vitesse du convoyeur est trop lente
La vitesse du convoyeur détermine la durée pendant laquelle chaque récipient reste sous la tête de scellage par induction.
Si le convoyeur se déplace trop lentement, le revêtement reçoit de la chaleur plus longtemps. Même lorsque le réglage de puissance n'a pas changé, un temps d'exposition excessif peut provoquer une surchauffe.
Solution:
- Vérifiez la vitesse réelle du convoyeur.
- Confirmez que la chaîne de production fonctionne de manière cohérente.
- Vérifiez si des récipients s’accumulent sous la tête à induction.
- Ajustez la vitesse et la puissance ensemble grâce à des essais contrôlés.
3.3 Les conteneurs s'arrêtent sous la tête à induction
Une interruption de la ligne de production peut amener les conteneurs à rester sous une tête à induction active plus longtemps que prévu.
Cela peut entraîner une surchauffe localisée, surtout si la machine continue de fonctionner alors que les conteneurs sont à l'arrêt.
Solution:
- Vérifiez le verrouillage du convoyeur et le mécanisme d’arrêt.
- Évitez de laisser les récipients sous une tête à induction sous tension.
- Respectez les instructions d'utilisation et de sécurité du fabricant de la machine.
- Inspecter les conteneurs produits lors de toute interruption de ligne avant de les libérer.
3.4 Position incorrecte de la tête de soudure
La distance et l'alignement entre la tête d'induction et le capuchon peuvent affecter la cohérence du chauffage.
Une configuration incorrecte peut provoquer une exposition inégale ou un échauffement excessif dans certaines zones.
Solution:
- Vérifiez la hauteur de la tête selon les spécifications du fabricant de l'équipement.
- Vérifiez si la tête de scellage est centrée et parallèle au convoyeur.
- Confirmez que la taille du capuchon est adaptée à la tête à induction installée.
La position correcte de la tête dépend de la conception de la machine et des dimensions de l'emballage. N'utilisez pas de réglage d'écartement universel sans consulter le fournisseur de l'équipement.
4. Comment résoudre les problèmes de scellage par induction
Plutôt que de modifier plusieurs paramètres de la machine à la fois, utilisez un processus d'inspection étape par étape.
| Problème observé | Cause possible | Vérification recommandée |
|---|---|---|
| Feuille froissée avec décoloration foncée | Chaleur ou temps d’exposition excessif | Vérifier la puissance et la vitesse du convoyeur |
| Rides sans décoloration évidente | Contact, pression ou chauffage inégaux | Inspecter le goulot de la bouteille et l'application du bouchon |
| Scellement partiel autour de l'ouverture de la bouteille | Pression inégale ou surface d'étanchéité irrégulière | Vérifier le serrage du bouchon et la finition de la bouteille |
| Feuille ou matériau de support brûlé | Puissance excessive ou exposition prolongée | Examiner les conditions d’exploitation et les interruptions de ligne |
| Des résultats différents entre les conteneurs | Dimensions de la bouteille ou application du bouchon incohérentes | Comparez les lots de conteneurs et les conditions de bouchage |
| Faible adhérence malgré un aspect normal | Revêtement incompatible ou énergie d’étanchéité insuffisante | Vérifier les spécifications du revêtement et effectuer des tests d'étanchéité |
Une séquence de dépannage pratique
Étape 1
Inspecter la doublure
Vérifiez la construction du revêtement, son orientation, son état et sa compatibilité avec le matériau du conteneur.
Étape 2
Inspectez la bouteille et le bouchon
Vérifiez l'ouverture de la bouteille pour déceler toute déformation, contamination ou surfaces inégales. Confirmez que le capuchon est correctement appliqué.
Étape 3
Revoir la scelleuse à induction
Enregistrez le réglage de la puissance, la vitesse du convoyeur, la position de la tête de scellage et tout changement récent dans le fonctionnement de la machine.
Étape 4
Exécuter un test sur échantillon contrôlé
Utilisez la même combinaison de bouteille, de bouchon et de doublure. Ajustez une variable à la fois afin que l’effet de chaque changement puisse être identifié.
Étape 5
Évaluer l'étanchéité après refroidissement
Inspectez la doublure pour déceler les rides, la décoloration et la consistance de la liaison. Effectuez les tests d’intégrité du joint appropriés pour l’application d’emballage.
L’inspection visuelle à elle seule ne peut pas confirmer qu’un emballage est étanche. La méthode de test doit refléter le produit réel, les exigences d'emballage et les conditions de distribution.
5. Comment éviter les plis et les brûlures pendant la production
La prévention des défauts de scellage nécessite un contrôle cohérent de l’ensemble du processus d’emballage.
5.1 Confirmer la compatibilité du revêtement et du conteneur
Avant la production en série, vérifiez que le revêtement à induction est adapté au matériau de la bouteille et à la structure du bouchon.
La couche thermoscellée, le diamètre du revêtement et la construction globale doivent être considérés ensemble.
5.2 Établir une fenêtre de fonctionnement stable
Déterminez la puissance, la vitesse du convoyeur et le positionnement de la tête appropriés grâce à des tests sur échantillons.
Enregistrez les paramètres validés pour chaque spécification d’emballage. Évitez de vous fier à un réglage général pour différentes tailles de bouteilles et constructions de doublures.
5.3 Maintenir une application cohérente du plafond
Vérifiez régulièrement le couple d'application du capuchon et les conditions d'assise. Une application incohérente du bouchon peut affecter la pression entre le revêtement et l’ouverture de la bouteille.
5.4 Inspecter la qualité du goulot de la bouteille
Les dimensions du goulot de la bouteille et la planéité de la surface d’étanchéité peuvent influencer les performances d’étanchéité.
Inspectez les conteneurs entrants et faites attention aux changements entre les lots de production.
5.5 Surveiller les changements de production
Lorsque vous modifiez la taille des bouteilles, les bouchons, les fournisseurs de doublures ou les vitesses de production, répétez les contrôles d'étanchéité nécessaires.
Un paramètre qui fonctionne pour une combinaison d’emballages peut ne pas fonctionner pour une autre.
6. Questions fréquemment posées
Pourquoi ma feuille d'induction se froisse-t-elle mais ne brûle pas ?
+
-
Un froissement sans décoloration peut être lié à un contact irrégulier, à des ouvertures irrégulières des bouteilles, à une pression incohérente du bouchon ou à un chauffage insuffisant. Inspectez le récipient et la fermeture avant de supposer que la puissance d'induction est trop élevée.
L’augmentation de la puissance d’induction améliore-t-elle toujours l’étanchéité ?
+
-
Non. L'augmentation de la puissance peut s'avérer utile lorsque l'énergie de scellage est insuffisante, mais une puissance excessive peut provoquer une surchauffe, une déformation du revêtement ou une brûlure. Le réglage correct dépend du revêtement, du récipient, du bouchon et des conditions de production.
Un joint d’induction brûlé peut-il encore offrir une protection fiable ?
+
-
Un revêtement brûlé ou visiblement endommagé ne doit pas être considéré comme acceptable sans une évaluation plus approfondie. Une surchauffe peut endommager la couche d'étanchéité ou d'autres composants du revêtement. La production affectée doit être isolée et évaluée à l’aide de contrôles de qualité appropriés.
Un mauvais revêtement d’induction peut-il provoquer des rides ?
+
-
Oui. Une construction de revêtement ou une couche thermoscellable inadaptée peut entraîner une mauvaise adhérence ou des performances d'étanchéité incohérentes. Confirmer la compatibilité avec le matériau du récipient et le bouchon avant la production.
Dois-je remplacer ledoublure d'inductionsi ça continue à se froisser ?
+
-
Pas nécessairement. Vérifiez d’abord l’ouverture de la bouteille, l’application du bouchon, la position de la tête de scellage, le réglage de la puissance et la vitesse du convoyeur. Si ces conditions sont contrôlées et que le problème persiste, examinez les spécifications du revêtement et effectuez un test comparatif sur échantillon.
Conclusion
Les doublures de scellage par induction froissées ou brûlées ne sont pas toujours causées par la scelleuse par induction elle-même. Un chauffage excessif, une énergie de scellage insuffisante, une pression inégale sur le bouchon, des ouvertures de bouteilles irrégulières et des matériaux de revêtement incompatibles peuvent tous contribuer aux défauts d'étanchéité.
L'approche la plus efficace consiste à inspecter l'ensemble du système d'emballage, à identifier la cause réelle et à ajuster une variable à la fois.
Choisir un revêtement de scellage par induction approprié et confirmer sa compatibilité avec le bouchon et le récipient avant la production en série peut aider à réduire les défauts d'étanchéité et à améliorer la cohérence de la production.
Si vous rencontrez des problèmes récurrents de scellage par induction, examiner ensemble le matériau de la bouteille, les spécifications du bouchon, la construction du revêtement et les conditions de fonctionnement de la machine est un point de départ utile.


